

Hallo zusammen, hier ist Jake von eurem bevorzugten Wärmetauscher-Team. Heute möchte ich Ihnen genau erklären, wie wir Korrosionsschutzbeschichtungen auf unsere Kohlenstoffstahl-Wärmetauscher auftragen – Dinge, die wir in mehr als 15 Jahren in Chemiefabriken, Raffinerien, Lebensmittel- und Getränkebetrieben und allen möglichen Industriebereichen, die auf diese Arbeitstiere angewiesen sind, verfeinert haben. Wenn Sie auf der Suche nach einem langlebigen, zuverlässigen Gerät sind, schauen Sie sich unbedingt hier unsere Seite zum Kohlenstoffstahl-Wärmetauscher mit allen technischen Daten an:Wärmetauscher aus Kohlenstoffstahl. Und für diejenigen, die möglicherweise Wägeoptionen bevorzugen: Wir bauen auch Edelstahleinheiten für rauere, korrosivere Umgebungen – der Link ist hier, wenn Sie vergleichen möchten:Wärmetauscher aus Edelstahl. Lass uns eintauchen.
Lassen Sie uns zunächst eines klarstellen: Kohlenstoffstahl eignet sich hervorragend für Wärmetauscher. Es ist robust, preisgünstig und leitet die Wärme hervorragend, weshalb es für die meisten Standardanwendungen unsere erste Wahl ist. Der einzige Haken? Es ist sehr anfällig für Rost und Korrosion, wenn es Feuchtigkeit, Chemikalien oder anderen aggressiven Flüssigkeiten ausgesetzt wird, die durch Ihr System fließen. Deshalb ist der Beschichtungsprozess nicht nur ein „nettes Extra“, sondern nicht verhandelbar. Wenn Sie diesen Schritt überspringen, müssen Sie mit unerwarteten Ausfallzeiten, kostspieligen Reparaturen oder sogar einem vollständigen Austausch des Wärmetauschers viel früher rechnen, als Sie sollten. Wir haben es bei Kunden erlebt, die versucht haben, bei der Beschichtung Abstriche zu machen, und es ist nie schön.
Die Vorbereitungsarbeit: Der wichtigste (und am häufigsten übersprungene) Schritt
Bevor wir überhaupt eine Dose Beschichtung anfassen, verbringen wir ausreichend Zeit mit der Vorbereitung des Wärmetauschers. Ich weiß, ich weiß – Vorbereitung ist langweilig, aber ehrlich gesagt macht sie 80 % der Arbeit aus. Wenn Sie dies überspringen, wird selbst die schickste und teuerste Beschichtung innerhalb von Monaten abplatzen, sich ablösen oder versagen. Lassen Sie uns aufschlüsseln, wie wir es machen.
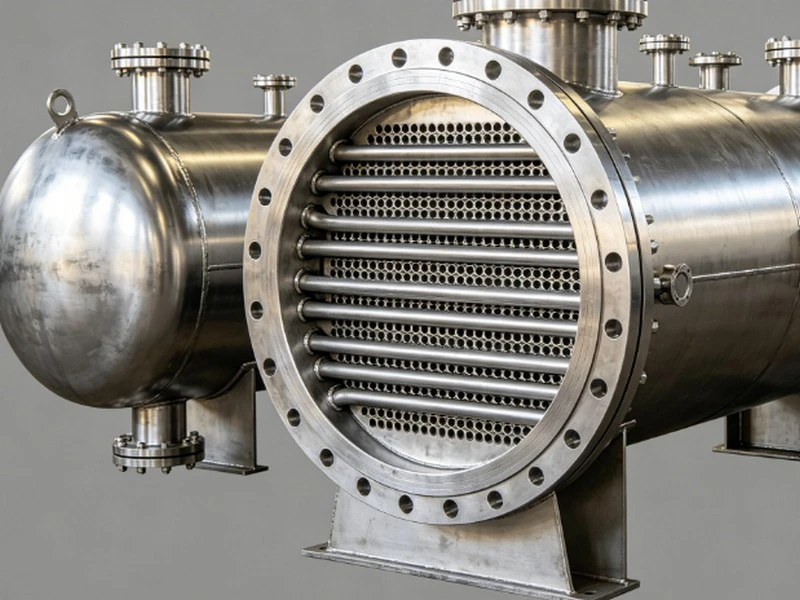
Zunächst beginnen wir mit einer vollständigen Sichtprüfung des Kohlenstoffstahlmantels, der Rohre, Rohrböden und aller Ecken und Winkel. Wir suchen nach vorhandenem Rost, Zunder (die krümelige schwarze/graue Schicht, die sich bei der Stahlherstellung auf Stahl bildet), Öl, Fett oder alten Beschichtungsrückständen. Selbst ein winziger Schmutzfleck oder ein Fleck Bearbeitungsöl beeinträchtigt die Haftung der neuen Beschichtung, daher gehen wir hier gründlich vor.
Anschließend reinigen wir jede Oberfläche mit einer Kombination aus Hochdruckreinigung und Lösungsmittelwischen. Bei starkem Schmutz oder restlichen Prozessflüssigkeiten verwenden wir (bei Bedarf) einen Entfetter in Lebensmittelqualität, der das Fett durchschneidet, ohne einen Film zu hinterlassen – wir haben festgestellt, dass normale Haushaltsreiniger einfach nicht aushalten. Bei internen Rohrdurchgängen schießen wir Wasser oder Luft mit hohem Druck durch jedes Rohr, um eventuelle Ablagerungen, die sich dort mit der Zeit abgelagert haben, herauszublasen. Diese kleinen Röhrchen sind leicht zu übersehen, aber ein wenig übriggebliebener Schmutz bedeutet, dass die Beschichtung nicht dort haftet, wo sie am meisten benötigt wird.
Dann kommt das große Ding: Oberflächenprofilierung und Strahlen. Wir verwenden kantiges Stahlkorn (keinen Sand – Sand ist umweltschädlich und viel zu gefährlich), um jede freiliegende Stahloberfläche auf einen Standard namens Sa 2,5 zu strahlen. Was ist Sa 2,5, fragen Sie? Das bedeutet, dass wir 95 % aller Rost-, Zunder- und alten Beschichtungen entfernen und eine saubere, leicht raue Oberfläche hinterlassen. Diese Rauheit („Profil“ genannt) ist entscheidend – sie verleiht der Beschichtung winzige Rillen, an denen sie viel besser haften kann als an einer glatten, polierten Oberfläche. Wir achten beim Strahlen genau darauf, dass wir es nicht übertreiben, da dies den Stahl dünner machen und den Wärmetauscher schwächen kann. Sobald das Strahlen abgeschlossen ist, wischen wir es abschließend mit einem fusselfreien Tuch und Isopropylalkohol ab, um den gesamten Sandstaub zu entfernen, da selbst übriggebliebener Stahlsand die Beschichtung ruinieren kann.
Auswahl der richtigen Beschichtung: Nicht alle Beschichtungen sind gleich
Nach der Vorbereitung wählen wir die Beschichtung entsprechend den Bedürfnissen unseres Kunden aus. Wir verfolgen hier keinen einheitlichen Ansatz, und das sagen wir jedem neuen Kunden, der zu uns kommt. Lassen Sie uns unsere bevorzugten Optionen aufschlüsseln und zeigen, wann wir sie verwenden:
-
Epoxid-Polyamid-Beschichtung: Das ist unsere Arbeitstierbeschichtung. Es ist günstig, langlebig und eignet sich hervorragend für die allgemeine Korrosionsbeständigkeit. Wir verwenden es für die meisten Standardanwendungen, bei denen die Flüssigkeit mild ist (z. B. Lösungen auf Wasserbasis, nicht korrosive Chemikalien oder normales Prozesswasser). Es haftet hervorragend auf vorbereitetem Stahl, hält moderaten Temperaturen (bis zu etwa 120 °F) stand und ist gut beständig gegen milde Chemikalien. Außerdem ist die Anwendung einfach, was die Kosten für die Kunden niedrig hält.
-
Polyurethanbeschichtung: Wenn die Umgebung etwas rauer ist – etwa bei höherer Luftfeuchtigkeit, leichter Chemikalieneinwirkung oder Temperaturen um die 60 °C – wechseln wir zu Polyurethan. Es ist flexibler als Epoxidharz und kann daher kleinere Vibrationen beim Betrieb des Wärmetauschers ohne Risse verkraften. Es verfügt außerdem über eine bessere UV-Beständigkeit, was von Vorteil ist, wenn sich der Wärmetauscher im Freien befindet, beispielsweise auf einem Lagerplatz oder in einer Verarbeitungsanlage im Freien.
-
Zinkreiche Grundierung + Decklack: Für wirklich schwierige Aufgaben – wie Anwendungen, bei denen der Wärmetauscher Salzwasser, starken Säuren (normalerweise in geringer Konzentration) oder konstant hoher Luftfeuchtigkeit ausgesetzt ist. Eine zinkreiche Grundierung fungiert als kathodischer Schutz: Sie opfert sich tatsächlich selbst, um zu korrodieren, anstatt den Stahl zu beschädigen, was einer eingebauten Backup-Verteidigungslinie gleicht. Wir kombinieren es immer mit einer Deckschicht (normalerweise Polyurethan oder Epoxidurethan), um das Zink zu fixieren und eine zusätzliche Schutzschicht hinzuzufügen.

Wir achten auch darauf, den Kunden spezifische Fragen zu stellen, bevor wir uns entscheiden: Welche Flüssigkeit fließt durch die Schläuche? Wie hoch ist die Betriebstemperatur? Ist das Gerät drinnen oder draußen? Wie hoch ist der pH-Wert der Prozessflüssigkeit? Diese Antworten bestimmen jeden Teil des Beschichtungsauftrags, und wir raten nie – wenn wir dies falsch machen, würden wir dem Kunden ein Scheitern bescheren.
Auftragen der Beschichtung: Unser Schritt-für-Schritt-Prozess
Nachdem wir den Stahl vorbereitet und die richtige Beschichtung ausgewählt haben, ist es an der Zeit, ihn aufzutragen. Dafür arbeiten wir in einer temperaturgeregelten Beschichtungskabine, weil wir auf die harte Tour erfahren haben, dass Feuchtigkeit und Temperatur die Aushärtezeiten und die Haftung der Beschichtung beeinträchtigen. Die ideale Temperatur liegt zwischen 60 und 85 °F und die Luftfeuchtigkeit unter 70 % – wenn es zu kalt ist, trocknet die Beschichtung nicht richtig; zu heiß, es wird eine Haut bilden, bevor es die Oberfläche durchdringen kann; Wenn es zu feucht ist, entstehen Blasen oder Blasen.
Zuerst mischen wir die Beschichtung richtig. Die meisten industriellen Beschichtungen bestehen aus zwei Komponenten (einem Harz und einem Härter), daher messen wir sie genau ab – ohne Vermutungen über die Verhältnisse anzustellen. Zu viel Härter härtet zu schnell aus und wird spröde; zu wenig und es bleibt weich und wird nie vollständig aushärten. Wir rühren die Mischung langsam 2-3 Minuten lang um, achten dabei darauf, den Boden des Eimers abzukratzen, wo sich der Härter absetzt, und lassen sie dann für die auf der Dose angegebene „Topfzeit“ ruhen. Das ist das Zeitfenster, in dem wir arbeiten müssen, bevor die Beschichtung auszuhärten beginnt. Deshalb mischen wir nur so viel, wie wir in dieser Zeit verwenden können – normalerweise 15–20 Minuten, abhängig von der Beschichtung.
Als nächstes tragen wir die Beschichtung auf. Abhängig vom Teil des Wärmetauschers verwenden wir zwei Methoden:
- Sprühen: Für die Außenhülle, Rohrböden und größere ebene Flächen verwenden wir Airless-Spritzgeräte. Diese ergeben eine glatte, gleichmäßige Schicht ohne Streifen oder Tropfen, was viel besser ist als das Rollen. Wir tragen hier zwei Schichten auf, mit einer Trocknungszeit von 2–4 Stunden zwischen den einzelnen Schichten. Wir achten darauf, in dünnen, überlappenden Schichten zu sprühen, um nicht zu viel auf einmal aufzutragen – dicke Schichten brauchen ewig zum Trocknen und blättern viel eher ab.
- Streichen/Rollen: Für die kleinen, schwer zugänglichen Stellen – wie die Kanten der Rohrböden, die Bereiche um die Schraubenlöcher und alle Spalten, in die das Spritzgerät nicht gelangen kann – verwenden wir hochwertige Bürsten oder Rollen mit kurzem Haar. Das mag mühsam erscheinen, aber an diesen Stellen beginnt die Korrosion zuerst, also können wir sie nicht überspringen. Wir stellen sicher, dass die Kanten dort, wo der gebürstete Bereich auf den besprühten Bereich trifft, abgeschrägt sind, sodass keine Linien oder Lücken in der Beschichtung entstehen.
Für die Innenrohre? Das ist ein schwierigerer Teil. Da wir die Tuben nicht mit überschüssiger Beschichtung verstopfen möchten, verwenden wir ein spezielles Tubenbeschichtungssprühgerät, das eine abgemessene Menge Beschichtung in jede Tube einführt, die Tube dreht und das Sprühgerät langsam herauszieht, sodass überall eine dünne, gleichmäßige Schicht zurückbleibt. Jede Röhre wird nach der Beschichtung überprüft. Mit einer kleinen Lampe schauen wir ins Innere und stellen sicher, dass keine dicken Stellen, Tropfen oder Lücken vorhanden sind. Wenn es ein Problem gibt, entfernen wir die Beschichtung und beginnen von vorne – keine Ausnahme.
Aushärtung und Inspektion: Sicherstellen, dass alles perfekt ist
Sobald die letzte Schicht aufgetragen ist, verbleibt der Wärmetauscher zum Aushärten in der Beschichtungskabine. Die Aushärtezeit hängt von der Beschichtung ab, normalerweise beträgt sie jedoch 24 bis 48 Stunden, bevor sie handtrocken ist, und 7 Tage, bevor sie vollständig ausgehärtet ist. Wir überstürzen diesen Schritt nie – selbst wenn ein Kunde es eilig hat, versenden wir kein Gerät, das nicht vollständig ausgehärtet ist. Eine teilweise ausgehärtete Beschichtung wird in der Sekunde, in der sie in Betrieb genommen wird, zerkratzen oder abplatzen, und das sieht für uns schlecht aus (und bereitet dem Kunden große Kopfschmerzen).
Nach dem Aushärten führen wir eine vollständige Inspektion durch, die sehr detailliert ist:
- Visuelle Kontrolle: Wir gehen jeden Zentimeter des Wärmetauschers ab und suchen nach Läufen, Tropfen, Blasen, Lücken oder dünnen Stellen. Zur Sicherheit überprüfen wir auch die schwer zugänglichen Stellen noch einmal.
- Haftungstest: Wir verwenden einen einfachen Kreuzschraffurtest: Wir schneiden mit einem Universalmesser ein Gitter in die Beschichtung, drücken ein Stück Klebeband darauf und ziehen es ab. Wenn sich mit dem Klebeband eine Beschichtung löst, bedeutet das, dass die Haftung schlecht ist und wir diese Stelle neu beschichten müssen.
- Dickentest: Wir verwenden ein magnetisches Dickenmessgerät, um sicherzustellen, dass die Beschichtung die richtige Dicke hat. Die meisten unserer Beschichtungen müssen 3–5 Mil (das sind Tausendstel Zoll) dick sein, um vollständigen Schutz zu gewährleisten. Zu dünn, und die Korrosionsbeständigkeit reicht nicht aus; zu dick, und es besteht die Gefahr, dass es reißt.
- Pinhole-Test: Bei Innenflächen prüfen wir mit einem Hochspannungs-Lochprüfgerät, ob winzige, unsichtbare Lücken in der Beschichtung vorhanden sind. Sogar ein kleines Loch kann Feuchtigkeit eindringen lassen und Rost unter der Beschichtung verursachen, daher ist dieser Schritt nicht verhandelbar.
Wenn alles in Ordnung ist, ist der Wärmetauscher versandbereit. Außerdem bringen wir an jeder Einheit ein kleines Etikett an, das den Kunden mitteilt, welche Beschichtung wir verwendet haben, wann sie aufgetragen wurde und wie lange die Aushärtung dauerte – so wissen sie nach der Installation genau, womit sie arbeiten.
Warum wir das tun (und warum es für Sie wichtig ist)
Letztlich entsteht all diese Arbeit, weil uns die Ausfallzeiten unserer Kunden am Herzen liegen. Ein ordnungsgemäß beschichteter Wärmetauscher aus Kohlenstoffstahl sollte bei minimalem Wartungsaufwand 10 bis 15 Jahre, manchmal sogar länger, halten. Das ist viel besser als ein billig beschichtetes Gerät, das nach zwei bis drei Jahren kaputt geht und Sie mehr Geld für Ersatz und Reparaturen kostet. Wir haben unseren Ruf auf Langlebigkeit aufgebaut, und das beginnt bei jedem einzelnen Teil des Herstellungsprozesses – einschließlich der Beschichtung.
Wenn Sie auf der Suche nach einem Wärmetauscher sind, sei es für ein neues Projekt oder als Ersatz für einen alten, sind wir hier, um Ihnen zu helfen. Wir können Sie bei der Wahl der richtigen Beschichtung für Ihre spezifische Anwendung unterstützen, alle Ihre Fragen beantworten und sicherstellen, dass Sie ein Gerät erhalten, das lange hält. Schauen Sie sich unsere Seite „Kohlenstoffstahl-Wärmetauscher“ für alle Details an oder vergleichen Sie unsere Edelstahl-Optionen, wenn diese besser zu Ihren Anforderungen passen. Kontaktieren Sie uns, um uns zu vernetzen und Ihre Anforderungen zu besprechen – wir helfen Ihnen gerne weiter.
Referenzen
- Nationaler Verband der Korrosionsingenieure (NACE). (2018).Oberflächenvorbereitungsstandards für Stahl. NACE International.
- Amerikanische Gesellschaft der Maschinenbauingenieure (ASME). (2020).Spezifikation für industrielle Beschichtungssysteme für Wärmetauscher. ASME.
- Heat Transfer Research, Inc. (HTRI). (2021).Korrosionsschutzrichtlinien für Rohrbündelwärmetauscher. HTRI.
- Verband der Edelstahlhersteller. (2019).Leitfaden zur Beschichtungsauswahl für industrielle Wärmetauscheranwendungen. SSFA.


